Dung sai ISO 2768 là gì và ghi dung sai thế nào để không tốn tiền oan
Một trong những lý do phổ biến nhất khiến báo giá phay CNC cao bất ngờ là bản vẽ ghi dung sai quá chặt ở chỗ không cần. Máy CNC của xưởng đạt ±0,01 mm, nhưng để đạt mức đó phải chạy dao tinh, đo nhiều lần, đôi khi gá lại. Mỗi lần như vậy là thêm phút máy và tiền. Bài này giải thích tiêu chuẩn ISO 2768 và cách ghi dung sai hợp lý.
ISO 2768 dùng để làm gì
ISO 2768 là tiêu chuẩn dung sai chung cho các kích thước không ghi dung sai riêng trên bản vẽ. Thay vì ghi ± cho từng con số, người thiết kế chỉ cần viết trong khung tên một dòng như "ISO 2768-mK". Phần chữ thường (f, m, c, v) quy định dung sai kích thước dài và góc; phần chữ hoa (H, K, L) quy định dung sai hình học như độ thẳng, độ phẳng, độ vuông góc.
Bảng dung sai kích thước dài ISO 2768-1
| Khoảng kích thước (mm) | f (tinh) | m (trung bình) | c (thô) | v (rất thô) |
|---|---|---|---|---|
| 0,5 – 3 | ±0,05 | ±0,1 | ±0,2 | – |
| > 3 – 6 | ±0,05 | ±0,1 | ±0,3 | ±0,5 |
| > 6 – 30 | ±0,1 | ±0,2 | ±0,5 | ±1 |
| > 30 – 120 | ±0,15 | ±0,3 | ±0,8 | ±1,5 |
| > 120 – 400 | ±0,2 | ±0,5 | ±1,2 | ±2,5 |
| > 400 – 1.000 | ±0,3 | ±0,8 | ±2 | ±4 |
| > 1.000 – 2.000 | ±0,5 | ±1,2 | ±3 | ±6 |
Với chi tiết máy thông thường, cấp m là mặc định hợp lý. Cấp f dành cho chi tiết nhỏ, chính xác. Cấp c đủ cho kết cấu hàn, khung đỡ.
Chỗ nào cần dung sai riêng
Chỉ những bề mặt tham gia lắp ghép mới cần dung sai chặt hơn ISO 2768:
- Lỗ lắp ổ bi, lắp trục: dùng hệ lỗ H7, trục k6 hoặc h6 tùy kiểu lắp.
- Lỗ chốt định vị: H7.
- Khoảng cách tâm hai lỗ bulong lắp với chi tiết khác: ±0,05 mm.
- Bề mặt tì của đồ gá: độ phẳng 0,02 mm.
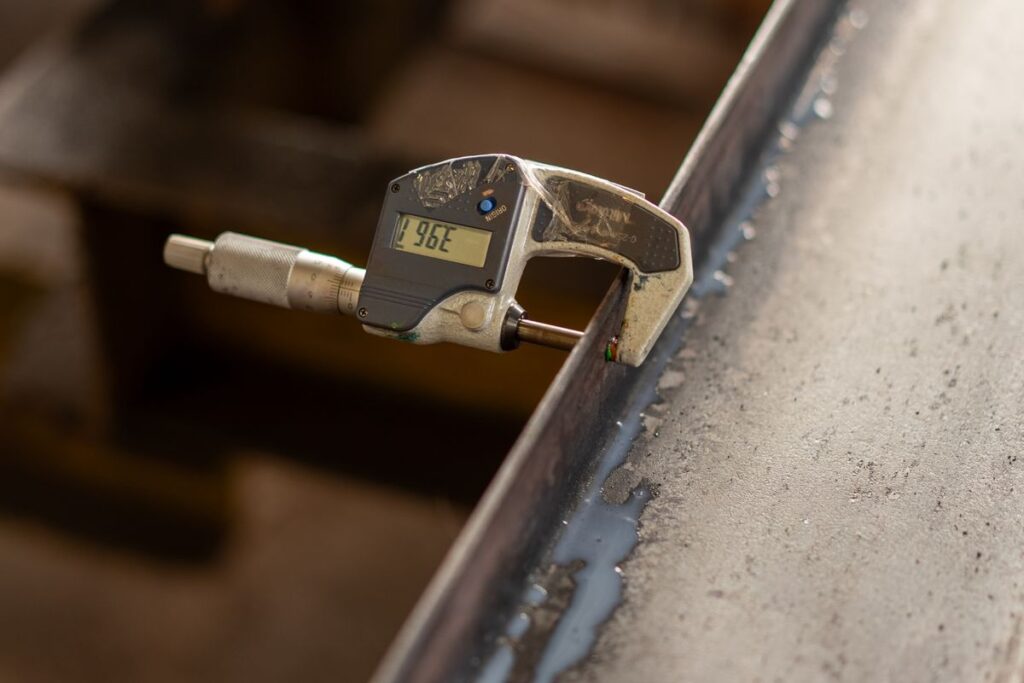
Ví dụ: lỗ Ø40H7 có dung sai +0,000/+0,025 mm, trục Ø40k6 là +0,002/+0,018 mm. Xưởng đo các kích thước này bằng panme và calip nút, ghi số đo thực vào phiếu đo.
Dung sai ảnh hưởng tới giá thế nào
Theo kinh nghiệm xưởng [DEMO], với cùng một chi tiết phay nhôm 150 × 100 × 30 mm:
| Cách ghi dung sai | Thời gian máy | Giá tương đối |
|---|---|---|
| Toàn bộ theo ISO 2768-m | 40 phút | 100% |
| 2 lỗ H7, còn lại ISO 2768-m | 50 phút | 120% |
| Mọi kích thước ±0,01 | 90 phút | 210% |
Chênh lệch đến từ việc phải chạy thêm dao tinh, đo lại, và tỷ lệ phế phẩm cao hơn.
Mẹo ghi bản vẽ gửi xưởng
- Ghi rõ tiêu chuẩn dung sai chung trong khung tên.
- Chỉ ghi dung sai riêng cho bề mặt lắp ghép, kèm ký hiệu H7, h6 thay vì số thập phân.
- Ghi độ nhám bề mặt quan trọng (Ra 1,6 cho mặt trượt, Ra 3,2 cho mặt lắp, Ra 6,3 cho mặt tự do).
- Ghi vật liệu và nhiệt luyện; dung sai sau tôi có thể thay đổi vì biến dạng nhiệt.
- Nếu không chắc, ghi chú "kích thước lắp với chi tiết X" để kỹ thuật xưởng đề xuất.
Xưởng làm gì khi bản vẽ không ghi dung sai
Tại Cơ Khí Bazan, kích thước không ghi dung sai được làm theo ISO 2768-m. Kỹ thuật sẽ hỏi lại nếu thấy kích thước có vẻ là kích thước lắp ghép mà chưa ghi dung sai. Mọi chi tiết CNC đều được đo và giao kèm phiếu đo. Xem thêm năng lực máy ở trang gia công phay CNC.
Kết luận
Dung sai chặt không làm chi tiết tốt hơn, chỉ làm nó đắt hơn. Ghi đúng chỗ cần chặt, phần còn lại để ISO 2768 lo. Gửi bản vẽ qua Zalo 0941 388 887 để kỹ sư xưởng góp ý dung sai trước khi báo giá, miễn phí.